Come evitare perdite di prodotto durante il riempimento: dove si generano davvero e come eliminarle
Indice
Le perdite di prodotto durante il riempimento non sono sempre evidenti. A volte si vedono subito: gocce sul contenitore, residui sul nastro, prodotto che cola dagli ugelli. Più spesso, però, si nascondono in piccoli sovradosaggi ripetuti, scarti per peso non conforme, fermate di pulizia, rilavorazioni o prodotto che resta inutilmente nei circuiti.
Il punto critico è proprio questo: una perdita minima, se ripetuta migliaia di volte al giorno, diventa un costo strutturale. Per ridurla non basta chiedere più attenzione agli operatori. Serve capire dove nasce, misurarla correttamente e intervenire sui fattori che incidono davvero: prodotto, macchina, parametri e manutenzione.
Perché le perdite di prodotto sono più diffuse e costose di quanto sembri
Quando si parla di perdita di prodotto, si pensa spesso allo spreco visibile. È una lettura parziale. In una linea di riempimento, il prodotto può andare perso anche quando il processo sembra ordinato.
Un esempio semplice: se ogni contenitore riceve 2 grammi in più rispetto al necessario, su 10.000 pezzi al giorno significa regalare 20 kg di prodotto quotidianamente. Non c’è una pozzanghera a terra, non c’è un’anomalia evidente, ma il margine si riduce a ogni ciclo.
Lo stesso vale per gli scarti: contenitori fuori peso, confezioni sporche, tappi contaminati dal prodotto, rilavorazioni causate da dosaggi instabili. Ogni perdita ha un impatto diverso, ma tutte incidono su resa, pulizia, tempi di fermo e affidabilità della produzione.
Per questo la domanda corretta non è solo “dove cola il prodotto?”, ma “dove il processo sta distribuendo più prodotto del necessario, generando scarto o perdendo controllo?”.
Le 5 cause reali delle perdite in fase di riempimento
La prima causa è il sovrariempimento. Spesso nasce da una scelta prudenziale: si dosa leggermente di più per evitare sottoriempimenti e contestazioni sul contenuto dichiarato. È comprensibile, ma può trasformarsi in una perdita costante se non viene monitorata con precisione.
La seconda è lo sgocciolamento dopo l’erogazione. Può dipendere da ugelli non adatti, valvole che chiudono male, pressione eccessiva, usura delle guarnizioni o caratteristiche del prodotto. Con liquidi viscosi, creme, salse o detergenti densi, la chiusura pulita del ciclo è particolarmente importante.
La terza causa è la variabilità della viscosità. Temperatura, composizione e omogeneità del prodotto possono cambiare il modo in cui il fluido scorre. Una taratura efficace al mattino può non essere altrettanto stabile dopo ore di produzione, soprattutto se il prodotto cambia comportamento lungo la giornata.
La quarta riguarda l’usura dei componenti. Guarnizioni, pistoni, valvole e ugelli non perdono efficienza all’improvviso: spesso degradano progressivamente. Il risultato è una perdita lenta, difficile da attribuire a un singolo guasto, ma visibile nei dati di scarto e nei residui in linea.
La quinta è la sincronizzazione tra contenitore, ugello e ciclo macchina. Se il contenitore non è posizionato correttamente, se l’ugello lavora troppo alto o se il tempo di erogazione non è allineato al movimento della linea, aumentano sbavature, schizzi e contaminazioni esterne.
Dove intervenire prima: priorità ad alto impatto
Il primo errore è provare a correggere tutto insieme. Le perdite vanno classificate prima di essere ridotte. Un sovradosaggio sistematico richiede un intervento diverso da uno sgocciolamento intermittente. Uno scarto per peso non conforme non ha la stessa causa di una confezione sporca.
La priorità dovrebbe andare ai problemi ripetibili. Se ogni contenitore riceve più prodotto del necessario, il danno è prevedibile e misurabile. Se lo stesso ugello lascia residui a ogni ciclo, l’intervento può avere un impatto immediato. Se invece il problema compare solo su alcuni lotti, è utile verificare temperatura, viscosità, pulizia e stabilità del prodotto.
La misurazione è il punto di partenza. Pesate a campione, controllo dei volumi, analisi degli scarti e osservazione della linea permettono di distinguere una regolazione da un limite strutturale. Non sempre basta tarare meglio: se la tecnologia di riempimento non è adatta al prodotto, la perdita tornerà.
Tecnologia e scelta della riempitrice: quando la macchina fa la differenza
Alcune perdite non dipendono da disattenzione o manutenzione insufficiente. Sono il risultato di una tecnologia non pienamente coerente con il prodotto da dosare. Un liquido fluido, una crema densa, una salsa con particelle e un detergente viscoso non si comportano allo stesso modo. Richiedono logiche di dosaggio, valvole e ugelli adeguati.
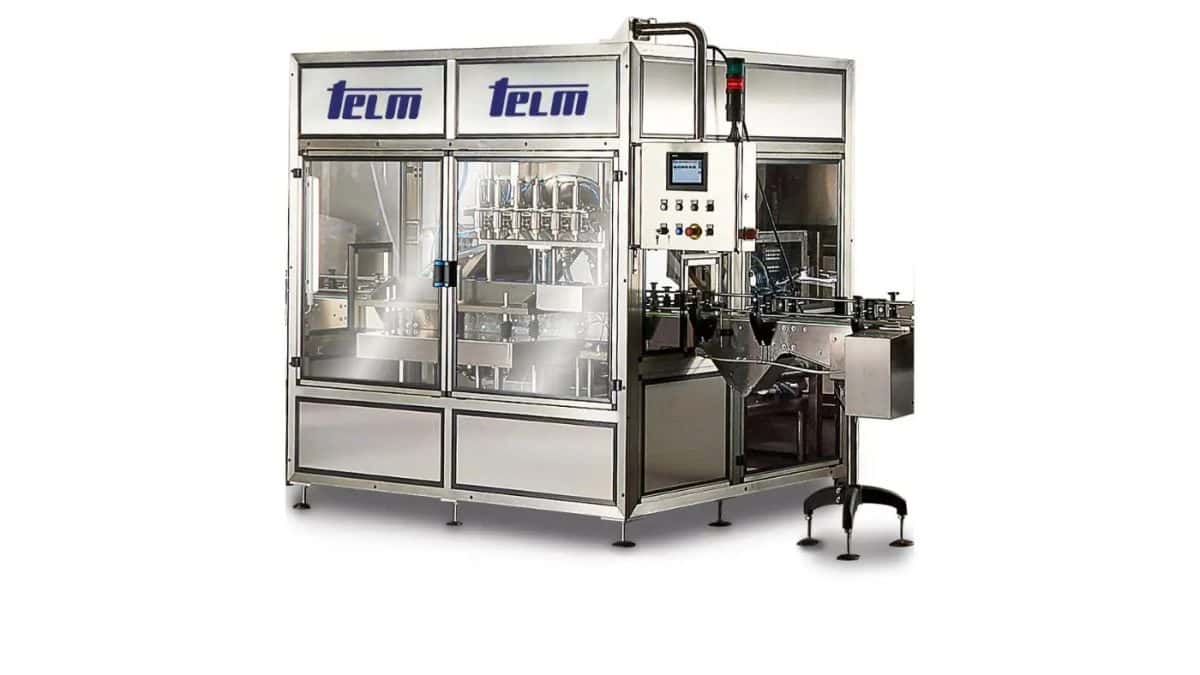
In questo contesto, le riempitrici volumetriche dell’azienda www.telm.it/it rappresentano un esempio di soluzione da considerare quando servono ripetibilità del volume, precisione di dosaggio e gestione più pulita dell’erogazione, in particolare con prodotti alimentari, cosmetici o chimici densi e viscosi.
La scelta della macchina, però, non va trattata come una scorciatoia. Una riempitrice può ridurre variabilità e sprechi solo se viene selezionata in base a prodotto, formato, velocità di linea, tipo di contenitore e requisiti di pulizia. La tecnologia giusta non promette “zero perdite”, ma aiuta a rendere il processo più controllabile.
Controllo, test e micro-ottimizzazioni che riducono gli sprechi nel tempo
Una linea stabile non resta stabile da sola. Anche quando la macchina è corretta, servono controlli regolari per evitare che piccole derive diventino abitudini produttive.
Le verifiche più utili sono spesso semplici: pesate a campione, controllo visivo degli ugelli, verifica delle guarnizioni, pulizia dei circuiti, monitoraggio della temperatura del prodotto e confronto tra lotti. Se un prodotto cambia viscosità con il caldo o dopo molte ore di lavorazione, può essere necessario adattare i parametri.
La manutenzione preventiva ha un ruolo decisivo. Intervenire prima che una valvola chiuda male o che una guarnizione perda tenuta evita sprechi progressivi difficili da attribuire. In questo senso, la riduzione delle perdite non è un intervento singolo, ma una disciplina di processo.
Quanto si può recuperare davvero intervenendo sulla linea
Il recupero dipende dal tipo di perdita, dal valore del prodotto e dai volumi lavorati. Per questo è più utile ragionare con scenari concreti che con percentuali generiche.
Se una linea produce 10.000 confezioni al giorno e ogni confezione riceve 2 grammi in più del necessario, la perdita è di 20 kg al giorno. Se il problema riguarda anche sgocciolamenti, confezioni sporche e fermi pulizia, il costo reale aumenta: non solo prodotto perso, ma tempo, rilavorazioni e minore efficienza.
Il percorso corretto è progressivo: misurare la perdita, capire se nasce da dosaggio, sgocciolamento o scarto, correggere i parametri, verificare componenti e valutare se la tecnologia è coerente con il prodotto. La perdita più costosa, spesso, non è quella più evidente. È quella che si ripete senza essere misurata.